



O conductă de apă de răcire DN200 care trebuie dezasamblată de două ori pe an este un candidat clar pentru o flanșă de îmbinare și un ansamblu de capăt. În loc să taie și să sudeze din nou o flanșă a gâtului de sudură, echipa de întreținere poate roti flanșa slăbită, poate glisa țeava în afară și poate înlocui numai capătul butuc. Jiangyin Zhonghai Precision Machinery Co., Ltd. produce astfel de ansambluri cu forjare internă completă, strunjire CNC, găurire și inspecție, producând inelul de flanșă și capătul butuc în același lot controlat.
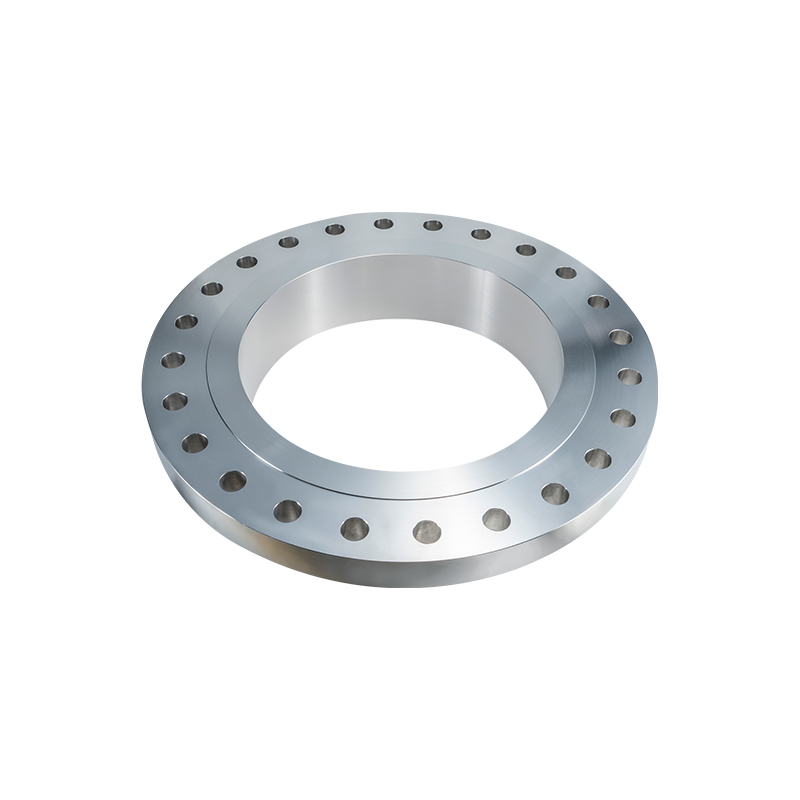 Flanșă de îmbinare împletită pentru întreținere frecventă și rezistență la coroziune Această flanșă de îmbinare se rotește liber pe țeavă, simplificând alinierea șuruburilor și reducând timpul de instalare. Ideal pentru sistemele care necesită dezasamblare frecventă, permite selecția materialului rentabil pentru inelul de flanșă. Vizualizare produs →
Flanșă de îmbinare și capăt de buton este un ansamblu de conectare a țevii din două piese: o flanșă de îmbinare suprapusă alunecă peste un capăt, iar fața evazată a capătului ștuț formează suprafața de etanșare, în timp ce flanșa furnizează forța de strângere a șuruburilor. Flanșa nu este în contact cu fluidul de proces, așa că poate fi rotită independent pentru a alinia găurile pentru șuruburi. Acest lucru face întreținerea mai rapidă și permite ca inelul de flanșă să fie specificat pentru cost, mai degrabă decât pentru rezistența la coroziune.
Cum funcționează împreună o flanșă de îmbinare și un capăt de articulație
O flanșă de îmbinare articulată se prinde numai; capătul butuc face etanșarea. Această diviziune a muncii este motivul pentru care acest ansamblu domină sistemele de conducte grele de întreținere.
15% Ponderea ansamblurilor de îmbinări suprapuse în instalațiile de conducte chimice
40 % Reducerea medie a timpului de demontare comparativ cu flanșele sudate
C2500 Clasa de presiune maximă pentru flanșe de îmbinare suprapusă
Capătul butuc este o bucată de țeavă al cărei capăt este evazat spre exterior la un unghi de 37,5 grade. Flanșa îmbinării suprapuse, care are o gaură forată mai mare decât diametrul exterior al țevii, alunecă peste țeavă înainte ca capătul ștuț să fie sudat. Când șuruburile sunt strânse, flanșa apasă pe partea din spate a evazării capătului șurubului, iar garnitura este comprimată între fața capătului șurubului și flanșa de împerechere.
Acest design se ocupă de două lucrări separat. Flanșa absoarbe sarcinile șuruburilor și permite rotirea țevii pentru aliniere. Capătul butuc poartă limita de presiune și intră în contact cu fluidul de proces. În practică, această separare înseamnă că o flanșă din oțel carbon poate fi împerecheată cu un capăt rezistent la coroziune într-o linie din oțel inoxidabil sau duplex, reducând costul total al componentei fără a reduce presiunea nominală a îmbinării.
Comportamentul de etanșare și selecția garniturii pentru fețele de capăt
Calitatea etanșării este determinată de suprafața de capăt, nu numai de inelul flanșei sau de sarcina șurubului. Rugozitatea, planeitatea și tipul de garnitură definesc etanșeitatea îmbinării.
Într-un ansamblu de îmbinare suprapusă, flanșa se rotește liber, dar nu face contact cu fluidul. Fața de capăt, care este de obicei finisată cu o suprafață Ra de 0,8 până la 3,2 micrometri, creează etanșarea reală cu garnitura. Grosimea flanșei și cuplul șuruburilor furnizează doar forța necesară pentru a comprima garnitura pe acea față.
- Ra 0,8 micrometri până la 1,6 micrometri fețe de capăt se potrivesc cu garniturile spiralate din clasa 150 și clasa 300.
- Fețele Ra de la 1,6 la 3,2 micrometri sunt comune pentru garniturile nemetalice din conductele de apă sau aer de joasă presiune.
- Ra 0,8 micrometru sau mai mult este necesar pentru garniturile metalice și îmbinările inelare RTJ din clasele de înaltă presiune.
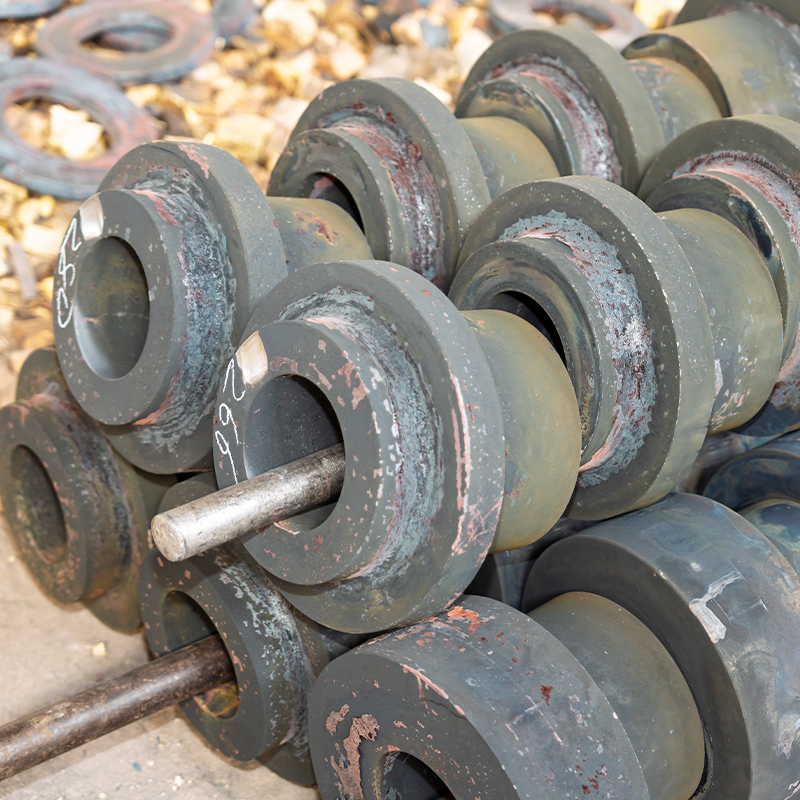 Clasa 900 Flanșă de îmbinare pentru sisteme de conducte de înaltă presiune Proiectată pentru servicii de înaltă presiune până la Clasa 2500, această flanșă oferă etanșare robustă cu un capăt. Inelul său rotativ facilitează alinierea și întreținerea, chiar și în condiții hidraulice solicitante. Vizualizare produs →
În ASME B16.5, flanșele de îmbinare suprapusă sunt specificate cu fața ridicată pentru Clasa 150 până la Clasa 900, în timp ce Clasa 1500 și Clasa 2500 necesită de obicei fețe de îmbinare inelară. Suprafața capătului butuc trebuie să se potrivească cu finisajul feței flanșei pentru a evita scurgerile localizate în zona de contact a garniturii.
Îmbinarea prin suprapunere vs gât de sudură: cost, stres și întreținere
Alegeți o flanșă pentru gât de sudură atunci când domină încărcarea ciclică și o îmbinare cu cap cu cap atunci când dezasamblarea frecventă și economia de material sunt prioritare.
Capătul țevilor de articulație
- Materialul flanșei poate fi din oțel carbon de preț mai mic, în timp ce capătul butuc este inoxidabil.
- Alinierea rotativă a găurilor pentru șuruburi fără rotirea țevii.
- Capătul butuc este înlocuibil, astfel încât inelul cu flanșă este reutilizabil.
Gât de sudură
- Sudura cu penetrare completă oferă o rezistență mai mare la oboseală.
- Nu există un capăt separat pentru achiziționare și sudare.
- Mai bine pentru presiune ciclică mare sau șoc termic.
Tabelul de mai jos rezumă compromisurile pe care un inginer ar trebui să le cântărească înainte de a selecta a flanșă gât de sudură sau un ansamblu de îmbinare articulată.
| Parametru | Capătul țevilor de articulație | Gât de sudură |
| Cost material relativ | Inferioară pentru servicii corozive | Mai mare pentru tipurile de aliaje |
| Timp de demontare | Rapid; nu este necesară tăierea | Încet; este necesară tăierea și re-suda |
| Evaluarea oboselii ciclice | Moderat | Înalt |
| Reutilizarea flanșei | Inelul cu flanșă poate fi reutilizat | Flanșa este aruncată după tăiere |
| Clasa de presiune maxima | Clasa 2500 | Clasa 2500 and above |
Selecția materialului și standardele pentru ansamblurile de îmbinare cu suprafață
Împerecherea materialului între capătul țesut și flanșă este decizia de bază, deoarece fiecare parte vede un amestec diferit de stres și coroziune.
Capătul butuc trebuie să se potrivească cu materialul țevii pentru a evita coroziunea galvanică sau în crăpătură la sudare. Flanșa poate fi de un alt grad, cu condiția ca clasa de presiune și sarcinile șuruburilor să fie satisfăcute. În multe fabrici chimice, inelul de flanșă este din oțel carbon A105, în timp ce capătul butuc este din oțel inoxidabil F316L, deoarece fluidul de proces atinge doar capătul butuc.
| Lichid de service | Materialul capătului ciotului | Materialul flanșei |
| Apă și abur necorozive | A106 Gr.B oțel carbon | Oțel carbon A105 |
| Acizi diluați și substanțe chimice de proces | Oțel inoxidabil F316L | Oțel inoxidabil F316/316L |
| Înalt temperature steam | Oțel inoxidabil F304H | Oțel inoxidabil F304H |
| Apa de mare și medii bogate în cloruri | Super Duplex 2507 | Oțel duplex F55/F60 |
Pentru dimensiuni nestandard sau grosimi speciale de perete, o componentă forjată nestandard este adesea calea cea mai rapidă. Mulți furnizori, inclusiv Jiangyin Zhonghai Precision Machinery Co., Ltd., acceptă desene pentru capete personalizate și potrivire scenarii de aplicații industriale . Acest lucru face ca un ansamblu de îmbinare suprapusă și un ansamblu de capăt să fie potrivit pentru modernizarea în care programul țevii diferă de dimensiunile standard de catalog.
 Flanse personalizate non-standard pentru aplicații specializate Flanse personalizate proiectate conform desenelor sau parametrilor cheie. Cu capabilități de până la 4 metri diametru și 10 tone greutate, aceste componente îndeplinesc cerințele structurale unice și asigură o integrare precisă. Vizualizare produs →
Cum se comandă flanșe de îmbinare și capetele țevilor: specificațiile care contează
O comandă completă trebuie să acopere standardul, clasa de presiune, gradul materialului, programul de dimensiuni, finisajul frontal și nivelul de inspecție.
O greșeală comună este comandarea unui inel de flanșă la o clasă de presiune, în timp ce capătul țevilor este realizat dintr-o țeavă care este prea subțire. Flanșa se poate fixa corect, dar capătul ciotului se va strecura la evază sub presiune. Cei șase pași de mai jos reflectă o secvență practică de comandă folosită de inginerii de conducte.
- Alegeți standardul: ASME B16.5 sau ASME B16.9 pentru capătul stub, plus DIN/EN sau JIS când sistemul rulează pe acele coduri.
- Setați clasa de presiune: Clasa 150, 300, 900, 1500 sau 2500; fiecare modifică grosimea inelului flanșei și diametrul șuruburilor.
- Se potrivesc cu materialele: oțel carbon A105, inoxidabil F304/F316, duplex sau aliaje de nichel pentru servicii corozive.
- Definiți dimensiunea și programul țevii: grosimea peretelui de capăt al ștuțului urmează schema țevii, nu clasa flanșei.
- Specificați finisajul feței: față înălțată, față plată sau față de îmbinare inelară; includeți rugozitatea necesară a suprafeței de contact a garniturii.
- Indicați nivelul de inspecție: certificate de materiale EN 10204 3.1, teste PMI, teste hidraulice și rapoarte NDT.
Întrebări frecvente
Care este diferența dintre o flanșă de îmbinare prin suprapunere și o flanșă pentru gât de sudură?
Ambele sunt folosite la capetele țevii, dar o flanșă a gâtului de sudură este sudată direct pe țeavă și dezvoltă o rezistență completă a îmbinării prin gât, în timp ce o flanșă a îmbinării cu suprapunere nu este sudată deloc. Într-un ansamblu de îmbinare suprapusă, capătul butuc este sudat pe țeavă, iar fața sa evazată servește ca suprafață de etanșare. Aceasta înseamnă că o flanșă de îmbinare suprapusă poate fi reutilizată după întreținere, în timp ce o flanșă a gâtului de sudură este în general tăiată și aruncată odată ce țeava este modificată.
Poate fi utilizată o flanșă de îmbinare suprapusă în aplicații de înaltă presiune?
Da. Flanșele ASME B16.5 de îmbinare suprapusă sunt disponibile până la Clasa 2500. În clasele de peste clasa 900, configurația feței este de obicei îmbinare inelară în loc de față înălțată, iar materialul de capăt trebuie să aibă o grosime suficientă a peretelui pentru a face față presiunii fără a se lipi la secțiunea evazată.
Când ar trebui să înlocuiesc capătul ștuț într-un ansamblu de flanșă de îmbinare?
Înlocuiți-l ori de câte ori fața evazată prezintă caneluri, coroziune sau deformare prin strângerea repetată a șuruburilor. O garnitură care s-a scurs sub presiune poate tăia o linie în suprafața de capăt, făcând resetarea ineficientă chiar dacă flanșa în sine este în stare perfectă. Inelul de flanșă poate fi de obicei reutilizat, dar nu și capătul ciotului.
Ce standard acoperă flanșele de îmbinare suprapusă și capetele ștuț?
ASME B16.5 reglementează dimensiunile flanșei și valorile de presiune, în timp ce ASME B16.9 acoperă dimensiunile capetului sudate cap la cap. EN 1092 și JIS B2220 sunt alternativele comune în sistemele europene și japoneze. Un producător care deține certificarea ISO 9001 plus acreditările PED/TUV/TS poate furniza aceste componente cu trasabilitate.
Comandarea de la un producător care fabrică ambele componente în interior reduce riscul de nepotrivire a flanșei și a capătului de buton, scurtează timpul de livrare și vă oferă o singură sursă pentru certificate de materiale.
 Previous


